
面向高腐蚀环境的防腐等级 C5-M 紧固件防腐镀层选型测试技术要点与检测路径

在海洋工程、海上风电、化工装置以及沿海重工业厂房中,金属紧固件长期暴露于高盐雾、高湿度及含硫气氛环境,腐蚀失效风险显著。按照 ISO 12944-2 对腐蚀性等级的划分,C5-M(高盐雾、海洋性大气)属于严酷腐蚀环境,对紧固件表面防护体系提出极高要求。围绕防腐等级 C5-M 紧固件防腐镀层选型测试,检测机构需要从镀层体系甄别、厚度与结合力评价、加速腐蚀试验设计及结果判定等多个维度建立系统化测试方案,为设计选型与来料验收提供可追溯的技术依据。
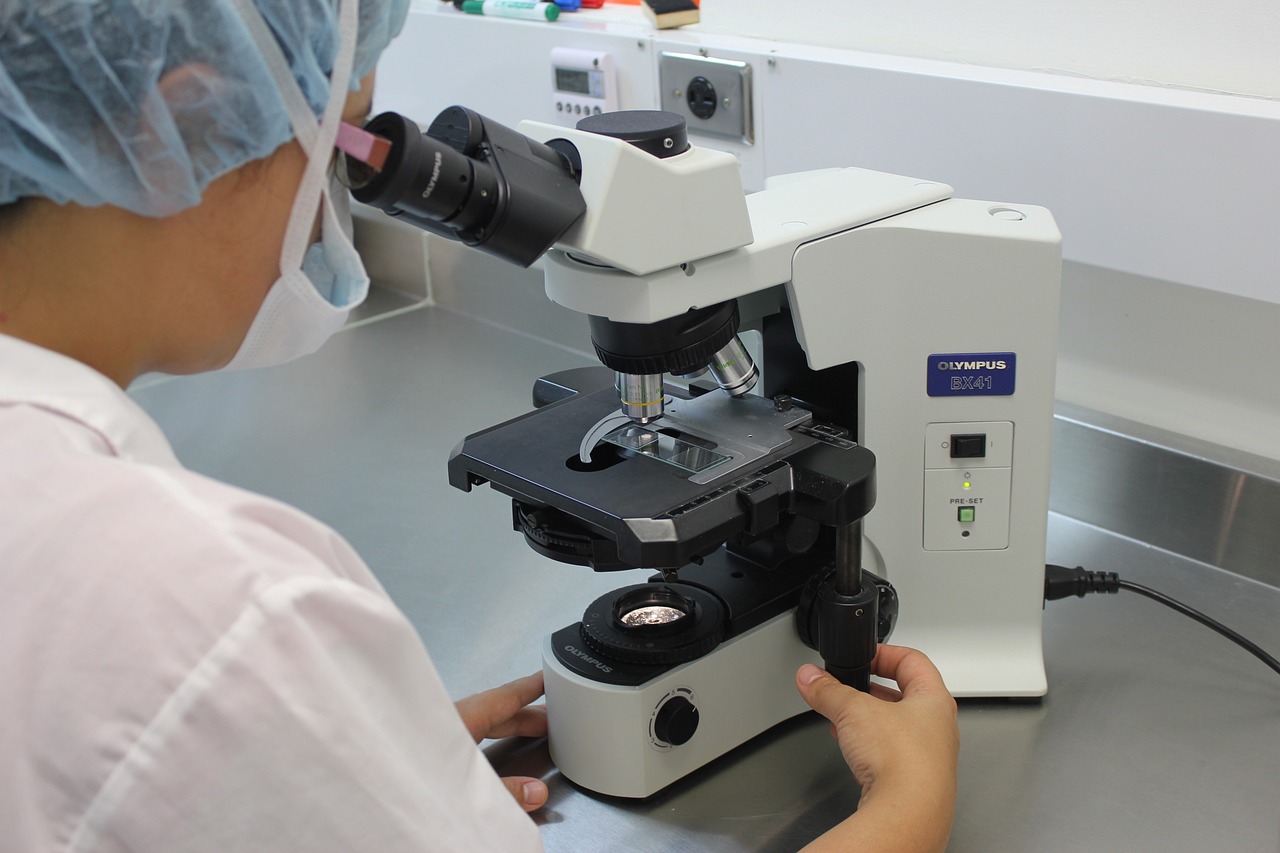
防腐等级 C5-M 紧固件防腐镀层选型测试的首要环节是镀层体系确认与外观—截面联合检查。常见候选体系包括热浸镀锌(HDG)、锌铝片涂层(如锌铝鳞片复合涂层)、达克罗类无铬锌铝涂层、电镀锌镍合金以及多层复合涂层体系。检测时应依据 ISO 1461、ISO 10683、GB/T 5267.3 等标准,先对外观进行目视与低倍放大检查,记录漏镀、起泡、裂纹、挂具痕等缺陷;随后制备金相截面,采用光学显微镜或扫描电镜(SEM)观察镀层/基体界面形貌、层间结合状态及局部厚度分布,必要时结合能谱(EDS)分析元素组成,以判断镀层类型与工艺一致性。对于热浸镀锌紧固件,还需关注螺纹精度与镀层厚度的匹配性,避免因镀层过厚导致装配干涉。
厚度与附着性能是防腐等级 C5-M 紧固件防腐镀层选型测试中判定防护能力的基础指标。厚度测试通常采用磁性法(ISO 2178)或库仑法(ISO 2177),在螺纹牙顶、牙侧、头部及杆部等特征位置布置测点,按统计方法给出平均值与最小值,避免仅以单点数据判定合格与否。附着强度评价可采用划格法(ISO 2409)、弯曲试验或热震试验,观察镀层剥落与开裂程度。对于锌铝片涂层体系,还应参照 ISO 12944-6 及相关涂层标准评估其与基体的结合力及耐冲击性能,确保在紧固件拧紧与振动工况下不出现早期剥离。
加速腐蚀试验是防腐等级 C5-M 紧固件防腐镀层选型测试的核心验证手段。中性盐雾试验(NSS,ISO 9227)常用于快速筛选,但对于 C5-M 环境,单一 NSS 结果与现场相关性有限,建议采用循环腐蚀试验(如 ISO 11997-1 循环 A 或 ISO 12944-6 规定的循环条件),将盐雾、湿润、干燥与低温阶段组合,更真实地模拟海洋大气干湿交替过程。试验过程中应规定取样周期,记录白锈、红锈出现时间,并按 ISO 10289 或 ISO 4628 对腐蚀等级进行评定。对于承载型紧固件,还应在腐蚀试验前后进行扭矩—预紧力测试与氢脆风险评估(参照 ISO 15330 等),特别是电镀锌镍及高强度电镀件,须通过氢脆松弛试验确认工艺安全性。
完成上述检测后,防腐等级 C5-M 紧固件防腐镀层选型测试的结论应形成选型矩阵:将候选镀层体系在厚度、结合力、循环腐蚀等级、氢脆风险及装配适应性等指标上进行横向比对,结合目标服役年限与维护周期给出推荐方案。检测报告需明确试验标准、取样位置、测点数量、判定依据及不确定度说明,确保数据可复现、结论可追溯。对于批量供货,建议建立首件型式检验与批次抽检相结合的质控机制,将关键镀层参数纳入来料检验规范,从而在 C5-M 严酷腐蚀环境下有效控制紧固件失效风险。