波纹管焊缝循环盐雾测试渗漏判定:检测机构专业方法与关键控制要点解析
在工业管道系统、汽车排气系统、建筑给排水以及精密仪器制造领域,波纹管因其优异的柔性补偿能力和耐压性能而被广泛应用。然而,波纹管焊缝区域往往是整个构件中最薄弱的环节,在沿海高盐雾环境、化工厂区或冬季融雪剂喷洒等腐蚀性工况下,焊缝极易发生点蚀、缝隙腐蚀乃至应力腐蚀开裂,最终导致介质渗漏。为了科学评价波纹管焊缝的耐腐蚀性能与密封可靠性,循环盐雾测试已成为检测行业公认的加速腐蚀试验手段,而如何精准实施波纹管焊缝循环盐雾测试渗漏判定,则是衡量检测机构技术能力与结果公信力的核心指标。本文将从检测行业专业视角,系统阐述该测试的判定依据、操作流程与关键控制要素。
循环盐雾测试区别于传统恒定盐雾试验,其核心在于模拟真实环境中盐雾沉降、干燥、湿润、低温静置等多阶段交替循环的腐蚀历程。对于波纹管焊缝而言,这种交变应力与腐蚀介质协同作用的工况,远比单一盐雾喷洒更接近实际服役条件。在开展波纹管焊缝循环盐雾测试渗漏判定之前,检测人员需依据GB/T 20854、ISO 16151或ASTM G85等标准中的循环腐蚀试验方法,明确盐雾阶段、干燥阶段、湿润阶段及低温阶段的温度、湿度、盐溶液浓度与持续时间参数。通常盐雾阶段采用5%±1%氯化钠溶液,pH值控制在6.5至7.2之间,沉降量维持在1.0至2.0 mL/(80cm²·h),箱内温度设定为35℃±2℃;干燥阶段则要求相对湿度低于30%,温度控制在35℃至40℃;湿润阶段相对湿度不低于95%,温度40℃±2℃。整个循环周期依据产品服役环境可设定为24小时、48小时或72小时,总测试时长通常为240小时、480小时或720小时。

试样制备与预处理环节直接影响波纹管焊缝循环盐雾测试渗漏判定结果的代表性与可重复性。检测机构应选取与产品同批次、同焊接工艺成型的波纹管试样,焊缝表面不得进行任何打磨、抛光或涂层修复处理,以保留原始焊接形貌。试样数量通常不少于3件,其中1件作为空白对照件留存于干燥洁净环境中。试验前需采用无水乙醇或丙酮对焊缝及周边区域进行脱脂清洗,随后在(23±2)℃、相对湿度(50±5)%条件下干燥24小时并称重记录初始质量。对于需要施加内压的波纹管试样,应在测试前完成气密性预检,确保初始状态无渗漏,预检压力一般取产品公称压力的0.8倍至1.0倍,保压时间不少于3分钟。试样安装时应避免焊缝区域与盐雾箱内壁或其他试样接触,保证盐雾能够自由沉降并均匀附着于焊缝表面。
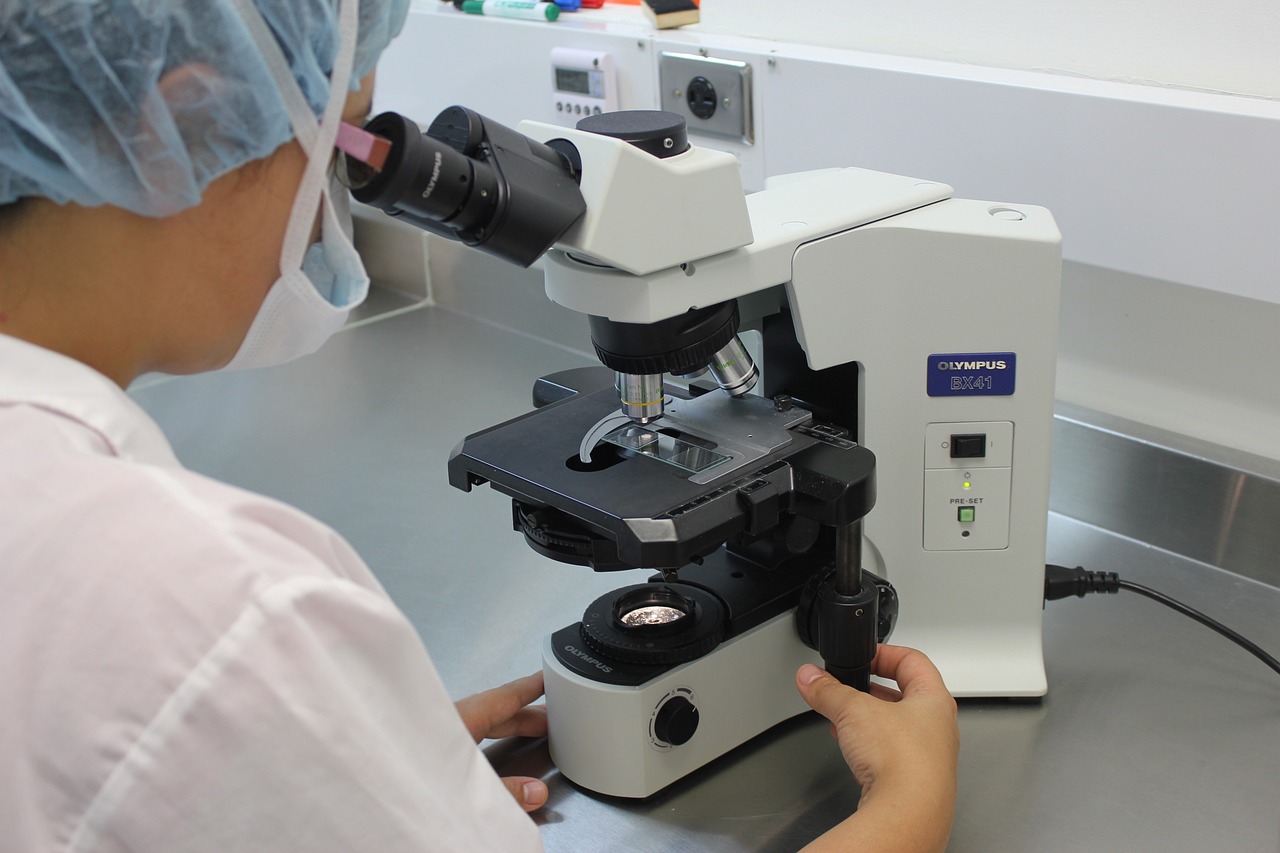
在循环盐雾试验进行过程中,检测人员需按照预设周期对试样进行中间检查与终点检查,这是波纹管焊缝循环盐雾测试渗漏判定中不可或缺的动态监控环节。中间检查宜在每个完整循环的干燥阶段结束后进行,检查内容包括焊缝表面腐蚀产物形貌记录、腐蚀点计数、以及必要时采用低倍体视显微镜进行局部形貌观察。终点检查则需在完成规定循环次数后,将试样从盐雾箱中取出,用流动去离子水轻轻冲洗焊缝表面沉积盐分,随后在(23±2)℃、相对湿度(50±5)%条件下恢复24小时。渗漏判定采用气压法或水压法进行,气压法通常以干燥压缩空气为介质,将试样浸入去离子水中,施加规定试验压力后保压30秒至60秒,观察焊缝及热影响区有无连续气泡逸出;水压法则将试样充满去离子水并施加试验压力,保压3分钟至5分钟,观察焊缝外表面有无渗水痕迹或水珠形成。任何连续气泡、渗水痕迹或压力表压降超过规定阈值的现象,均应判定为渗漏失效。
需要特别强调的是,波纹管焊缝循环盐雾测试渗漏判定的结论不应仅依赖终点渗漏检查,而应结合腐蚀形貌评级与质量损失分析进行综合评判。依据GB/T 6461或ISO 10289标准,检测人员需对焊缝区域腐蚀缺陷面积占比进行评级,通常将腐蚀面积占比不超过0.1%且无贯穿性点蚀定义为0级或1级合格;若焊缝出现明显点蚀坑深超过壁厚10%或出现沿晶界扩展的微裂纹,即使终点渗漏检查未发现气泡,也应判定为潜在渗漏风险不合格。质量损失法要求对试验前后试样进行精确称重,采用除锈液清除腐蚀产物后计算单位面积质量损失,若质量损失速率超过产品技术条件规定限值,则判定该批次波纹管焊缝耐循环盐雾性能不达标。对于承压波纹管组件,还应结合爆破压力试验或氦质谱检漏进行复验,以验证渗漏判定的准确性与严苛度。
检测机构在实施波纹管焊缝循环盐雾测试渗漏判定时,还需关注设备校准、环境监控与人员操作规范性等质量保证要素。盐雾箱应定期进行温度均匀性校验与盐雾沉降量校准,沉降量收集器应布置于试样附近且不少于2个,每次循环的盐雾沉降量偏差应控制在±0.5 mL/(80cm²·h)以内。试验用水应符合GB/T 6682中三级水以上要求,盐溶液配制后需经0.45μm滤膜过滤并测定pH值。渗漏检查所用的压力表精度等级不低于0.4级,且在检定有效期内。检测原始记录应完整记载循环参数曲线、中间检查照片、渗漏检查压力值与保压时间、腐蚀形貌评级结果以及质量损失数据,确保波纹管焊缝循环盐雾测试渗漏判定全过程可追溯、可复现。对于判定为渗漏失效的试样,宜采用金相切片或扫描电镜对焊缝熔合线、热影响区进行微观分析,明确失效模式为点蚀穿孔、缝隙腐蚀还是应力腐蚀开裂,从而为焊接工艺优化与防腐涂层改进提供数据支撑。
综上所述,波纹管焊缝循环盐雾测试渗漏判定是一项融合腐蚀试验技术、密封检测技术与失效分析技术的系统性检测活动。检测机构应严格依据循环盐雾标准构建试验剖面,规范试样制备与安装,落实中间检查与终点渗漏检查程序,并结合腐蚀形貌评级与质量损失分析作出综合判定结论。唯有在设备、环境、操作与记录各环节均满足检测行业质量要求的前提下,波纹管焊缝循环盐雾测试渗漏判定结果才能真实反映产品在盐雾腐蚀环境下的密封可靠性,为波纹管产品的设计验证、工艺评定与工程验收提供科学公正的技术依据。