






锌合金冷热循环测试镀层起泡检查:从失效机理到检测判定的系统化技术解析
在压铸锌合金表面处理行业中,镀层起泡是冷热循环环境下最常见的失效形式之一。由于锌合金基体与电镀层之间存在明显的热膨胀系数差异,当环境温度发生周期性变化时,界面处会产生交变热应力,进而诱发镀层与基体之间的附着力退化。锌合金冷热循环测试镀层起泡检查正是针对这一失效模式设计的加速可靠性验证手段,其核心目的在于通过模拟实际服役工况中的温度交变条件,评估镀层体系的界面完整性与工艺稳定性。本文从检测技术角度出发,系统阐述该测试的机理、方法、判定标准及常见失效原因,为相关从业人员提供参考。
从失效机理来看,锌合金压铸件表面电镀层通常由铜底层、镍中间层和铬面层等多层结构组成,各层材料的热膨胀系数与锌合金基体存在显著差异。以典型压铸锌合金为例,其线膨胀系数约为27×10⁻⁶/℃,而镍镀层约为13×10⁻⁶/℃,铬镀层约为6×10⁻⁶/℃。在冷热循环过程中,温度从高温向低温或由低温向高温切换时,各层材料因收缩或膨胀量不同而在界面处产生剪切应力与法向应力。当局部应力超过镀层与基体的结合强度时,界面处便可能产生微裂纹或脱粘,随后在后续循环中逐步扩展为可见的起泡缺陷。此外,锌合金基体在压铸过程中易产生缩孔、气孔等铸造缺陷,这些位置往往成为应力集中点,是起泡的高发区域。因此,锌合金冷热循环测试镀层起泡检查不仅是对镀层质量的验证,也是对基体铸造质量与镀前处理工艺的综合考察。
在检测方法层面,锌合金冷热循环测试镀层起泡检查通常参照相关行业标准或企业技术规范执行,常见的温度区间设定包括-40℃至+85℃、-40℃至+125℃等,具体取决于产品的实际服役环境。典型的测试流程为:将试样置于高低温交变试验箱中,在高温段保持规定时间使试样充分热透,随后在规定转换时间内切换至低温段并保持相应时间,如此构成一个完整循环。循环次数依据产品规范确定,常见为10次、25次或50次不等。试验箱的温度均匀度与转换速率是影响测试结果重现性的关键参数,检测时应确保箱内温度波动度控制在±2℃以内,转换时间尽量缩短以减少中间温度段的停留影响。对于试样状态,检测前应进行外观检查与初始附着力测试,记录原始状态,以便试验后对比判定。
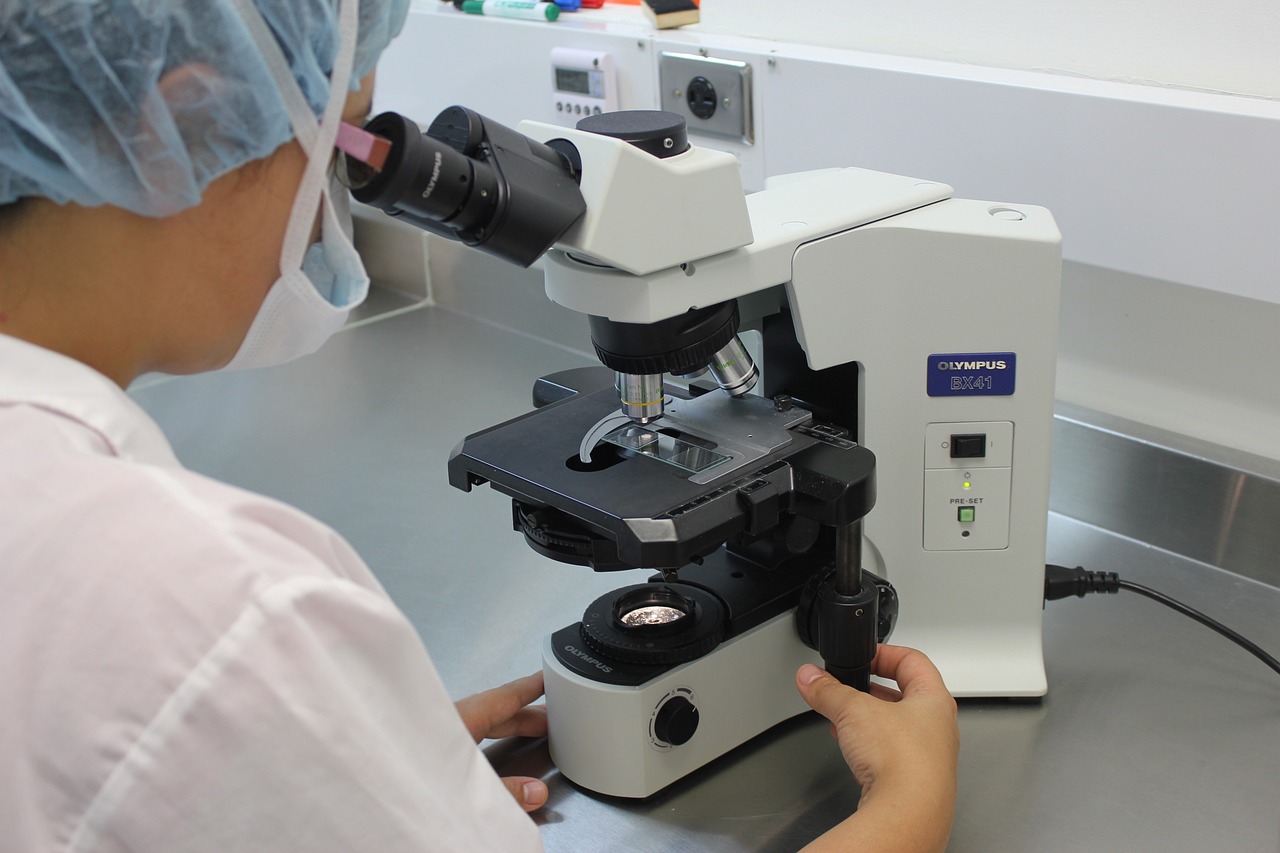
试验完成后的起泡检查是整个检测流程中最关键的判定环节。按照一般技术规范要求,试样应在恢复至室温并干燥后进行外观目视检查,必要时借助放大镜或体视显微镜辅助观察。检查重点包括:镀层表面是否存在凸起的小泡、是否有局部剥离或鼓包现象,尤其应关注边缘、孔位、螺纹及铸造缺陷密集区域。对于微小起泡的判定,可依据相关标准中关于缺陷尺寸与数量的限值要求进行分级评定。除目视检查外,还可结合附着力试验(如划格法或热震法)进一步验证起泡区域的结合强度退化程度。需要强调的是,锌合金冷热循环测试镀层起泡检查的判定应建立在充分的样本数量与一致的检查条件基础上,避免因个体差异导致误判。对于判定为不合格的试样,通常还需进行切片分析,借助金相显微镜观察起泡界面处的微观形貌,判断脱粘发生在哪一层界面,从而追溯工艺原因。
从工程实践来看,导致锌合金冷热循环测试镀层起泡检查不合格的常见原因可归纳为以下几类:其一,镀前处理不彻底,锌合金表面残留的油污、氧化膜或脱模剂未被完全去除,导致镀层与基体结合力不足;其二,预镀层工艺控制不当,锌合金直接电镀难度较大,通常需先进行预镀铜或预镀镍打底,若预镀层过薄、疏松或存在孔隙,在冷热循环中易成为应力释放的薄弱环节;其三,基体铸造质量欠佳,压铸件表层致密度不足或存在皮下气孔,在温度交变时气体膨胀促使镀层起泡;其四,镀层内应力偏高,多层镀层之间的应力匹配不合理,在热应力叠加作用下加速界面失效。针对上述原因,改进方向应覆盖压铸工艺优化、镀前处理强化、预镀层参数调整及镀层应力控制等多个环节。
综上所述,锌合金冷热循环测试镀层起泡检查是一项系统性较强的可靠性检测项目,其技术价值在于能够在较短时间内暴露镀层体系在温度交变条件下的潜在界面缺陷。对于检测机构而言,应严格把控试验箱校准、试样制备、循环参数设定及起泡判定等关键环节,确保检测结果的准确性与可重复性;对于生产企业而言,应将冷热循环测试纳入常规质量控制体系,结合失效分析持续优化前处理与电镀工艺,从而提升锌合金镀件在复杂环境下的服役可靠性。随着终端产品对耐候性与使用寿命要求的不断提高,锌合金冷热循环测试镀层起泡检查在质量评价体系中的重要性也将进一步凸显。







