塑胶简支梁冲击测试缺口试样制作要点:从缺口几何到注塑缺陷的全程质量控制指南
在塑料材料力学性能评价体系中,简支梁冲击强度是衡量材料韧性、缺口敏感性以及低温脆化倾向的核心指标之一。然而,大量实验室间比对数据表明,即便采用同一批次原料、同一台冲击试验机,不同操作人员制备的试样所获得的冲击强度结果仍可能出现15%甚至更高的离散度。究其根源,绝大多数偏差并非来自试验机本身,而是源于缺口试样制备环节的微小失控。因此,系统梳理塑胶简支梁冲击测试缺口试样制作要点,对于提升检测数据可比性、满足ISO 179-1与GB/T 1043.1等标准要求具有决定性意义。本文将从缺口几何参数、注塑工艺窗口、缺口加工刀具、状态调节及缺陷判别五个维度,深入剖析塑胶简支梁冲击测试缺口试样制作要点的技术内涵。
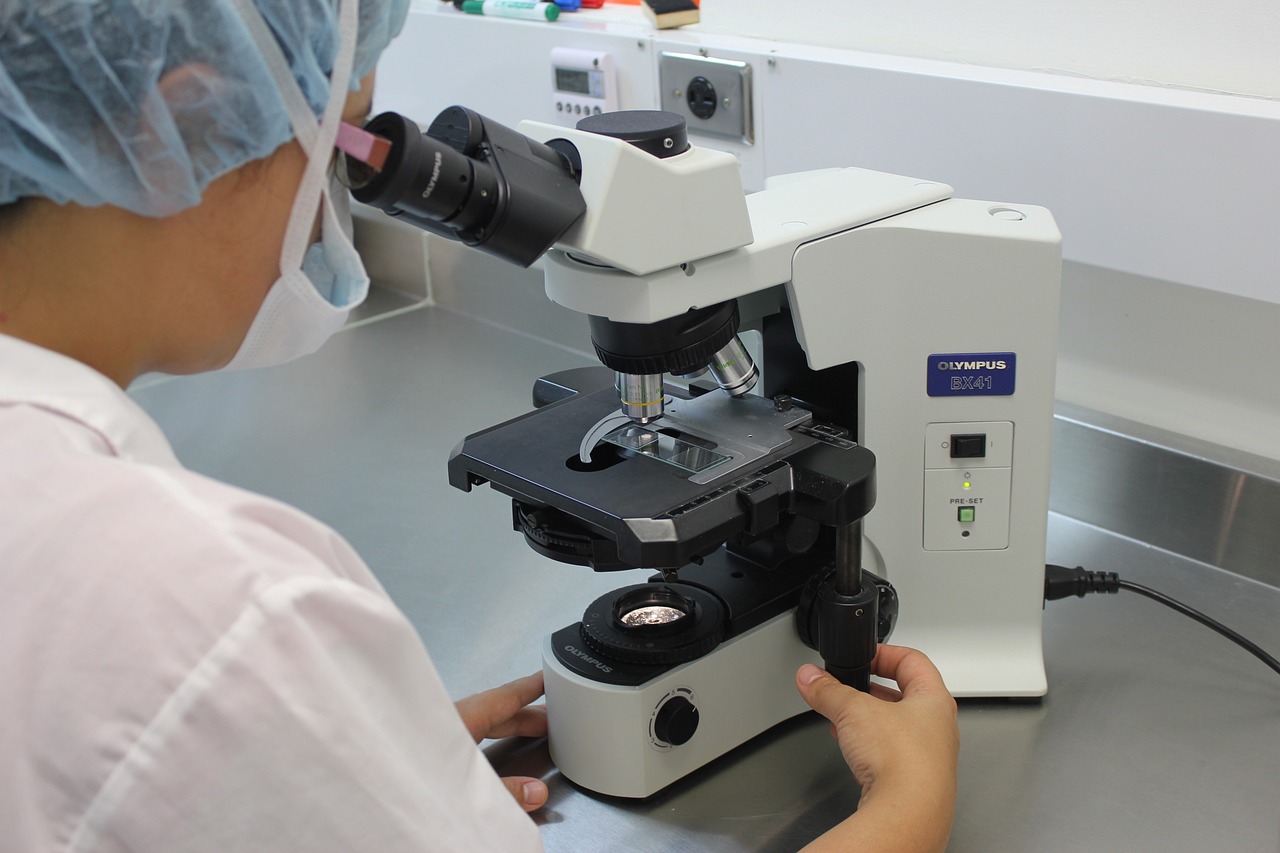
首先,缺口几何参数的精确控制是塑胶简支梁冲击测试缺口试样制作要点的首要环节。根据ISO 179-1:2023规定,标准简支梁缺口试样分为A型(缺口底部半径为0.25 mm±0.05 mm)、B型(缺口底部半径为1.0 mm±0.05 mm)和C型(缺口底部半径为0.10 mm±0.02 mm)三种类型。其中A型缺口最为常用,其剩余宽度要求为8.0 mm±0.2 mm,缺口夹角为45°±1°。在实际制样中,缺口底部半径的微小超差会直接改变应力集中系数——当半径从0.25 mm增大至0.30 mm时,缺口尖端最大应力可下降约12%,从而导致冲击强度测试值虚假偏高。因此,每一批次试样制备完成后,必须使用工具显微镜或影像测量仪对缺口底部半径进行抽检,抽检比例不得低于10%,且每批次至少测量5个试样。此外,缺口深度应通过缺口制样机上的深度千分尺进行实时监控,确保缺口尖端到试样底面的剩余宽度严格控制在8.0 mm±0.2 mm范围内。
其次,注塑成型工艺对缺口试样内部质量的影响同样属于塑胶简支梁冲击测试缺口试样制作要点的关键内容。对于热塑性塑料而言,简支梁缺口试样通常采用标准注塑模具直接成型,模具型腔应具有与缺口形状对应的凸起结构。然而,注塑过程中的熔体温度、模具温度、注射速度和保压压力会显著影响缺口尖端的分子取向与残余应力。例如,当模具温度低于材料推荐下限时,缺口尖端区域容易形成皮芯结构,皮层过厚会导致冲击时裂纹引发能异常升高。根据ISO 294-1推荐,聚酰胺类材料注塑缺口试样时模具温度宜控制在80℃~100℃,聚碳酸酯宜控制在80℃~120℃,聚甲醛宜控制在80℃~100℃。注射速度建议采用中低速多级注射,避免缺口尖端产生喷射纹或焦痕。保压压力应设定为注射压力的50%~70%,保压时间按每毫米壁厚2~3秒计算。脱模时应使用专用顶出机构,避免顶针直接作用于缺口附近区域。所有注塑试样在脱模后应平放在无尘纸上,不得堆叠,以防止缺口尖端受挤压变形。
第三,机械加工缺口时的刀具选择与切削参数也是塑胶简支梁冲击测试缺口试样制作要点中极易被忽视的环节。对于无法直接注塑出缺口的材料(如挤出板材或厚壁制品),需采用缺口制样机进行机械切割。刀具必须为锋利的单刃或双刃缺口铣刀,刃口半径不得超过0.02 mm。切削过程中应使用冷却液或压缩空气对缺口区域进行充分冷却,防止因摩擦生热导致缺口尖端局部熔融或软化。切削深度应分多次进给,每次进给量不超过0.5 mm,最终精加工进给量应控制在0.1 mm以内。特别注意:严禁使用砂纸或锉刀对缺口进行手工修整,因为手动修整会破坏缺口底部的圆弧几何形状,引入不可控的应力集中源。加工完成后,应使用10倍放大镜检查缺口底部是否存在毛刺、微裂纹或白化现象。若发现缺口底部有肉眼可见的银纹或雾状区域,该试样应作废处理。
第四,试样的状态调节与预处理条件同样必须纳入塑胶简支梁冲击测试缺口试样制作要点的控制体系。根据GB/T 2918规定,试样应在温度23℃±2℃、相对湿度50%±10%的标准环境中放置至少16小时,对于吸湿性材料(如PA、PC、ABS等)建议放置24小时以上。对于低温冲击测试,试样需在-40℃~-30℃的低温箱中恒温至少1小时,且从低温箱取出至完成冲击测试的时间间隔不得超过5秒。值得注意的是,缺口试样在状态调节过程中应避免叠放,每个试样之间应保持至少10 mm间距,以保证环境介质充分接触。若试样在调节过程中出现翘曲、缺口张开或表面析出物,应重新取样。许多实验室忽略状态调节的均匀性,导致同一批试样中部分缺口尖端仍含有未释放的残余应力,最终冲击强度数据出现双峰分布。
第五,缺口试样的外观缺陷判别与无效数据剔除规则也是塑胶简支梁冲击测试缺口试样制作要点的重要组成部分。常见的缺口缺陷包括:缺口底部半径超差、缺口角度偏离45°、缺口轴线与试样轴线不垂直、缺口两侧面不对称、缺口尖端存在气泡或杂质、缺口区域有明显的熔接痕或流痕。其中,缺口轴线垂直度偏差应不大于0.5°,不对称度应不大于0.1 mm。对于透明或半透明塑料,可将试样置于偏振光下观察缺口区域的残余应力条纹。若条纹密度过高或出现应力集中环,说明注塑或切削工艺不当。在冲击测试后,还应检查断口形貌:正常缺口冲击断口应呈现从缺口尖端起始的镜面区、雾状区与粗糙区。若断口显示出气泡、杂质或分层,则该数据应视为无效。据统计,严格执行上述塑胶简支梁冲击测试缺口试样制作要点后,实验室内部冲击强度重复性标准偏差可从8%降低至3%以内。
综上所述,塑胶简支梁冲击测试缺口试样制作要点贯穿于从模具设计、注塑成型、机械加工到状态调节与缺陷筛选的全流程。每一个微小环节的疏忽都可能被缺口尖端的高应力集中效应放大,最终导致材料韧性评价失准。建议各检测实验室建立缺口试样制作的标准作业程序,定期校准缺口制样机与影像测量仪,并对操作人员进行缺口几何识别的专项培训。只有将塑胶简支梁冲击测试缺口试样制作要点真正落实到每一个试样上,才能获得可靠、可比、可追溯的冲击性能数据。