
包装砂尘测试完成后样品开箱检查项目详解:从环境模拟到失效判定的全流程技术指南
在环境可靠性工程领域,包装砂尘测试是评估产品及其运输包装在干砂、粉尘、扬尘等恶劣环境下耐受能力的关键验证手段。该测试通常依据GB/T 4208、IEC 60529或GJB 150A等标准中的砂尘试验方法开展,模拟沙漠、矿区、建筑工地等典型高浓度粉尘环境。试验结束后,如何科学、系统、可追溯地执行包装砂尘测试完成后样品开箱检查项目,直接决定了测试结论的有效性与产品设计改进的方向。本文将围绕这一核心环节,从开箱前预处理、开箱操作规范、外观与功能检查、内部污染度分析等维度展开深度论述。
一、开箱前环境恢复与预处理条件确认
砂尘试验箱在运行过程中通常维持一定的风速、粉尘浓度及温湿度条件。试验结束后,若立即打开箱门或取出样品,容易造成残余粉尘二次扬尘,影响检查结果的准确性。因此,在执行包装砂尘测试完成后样品开箱检查项目之前,需将样品连同包装件置于恢复区进行不少于2小时的稳态恢复,使样品温度与实验室环境温度达到平衡,避免冷凝水干扰粉尘沉积形态。同时,应记录恢复区的温湿度、恢复时间以及试验箱的停机吹扫程序是否完成。这一阶段的记录是后续检查数据可追溯性的基础。
二、开箱操作规范与样品标识核对
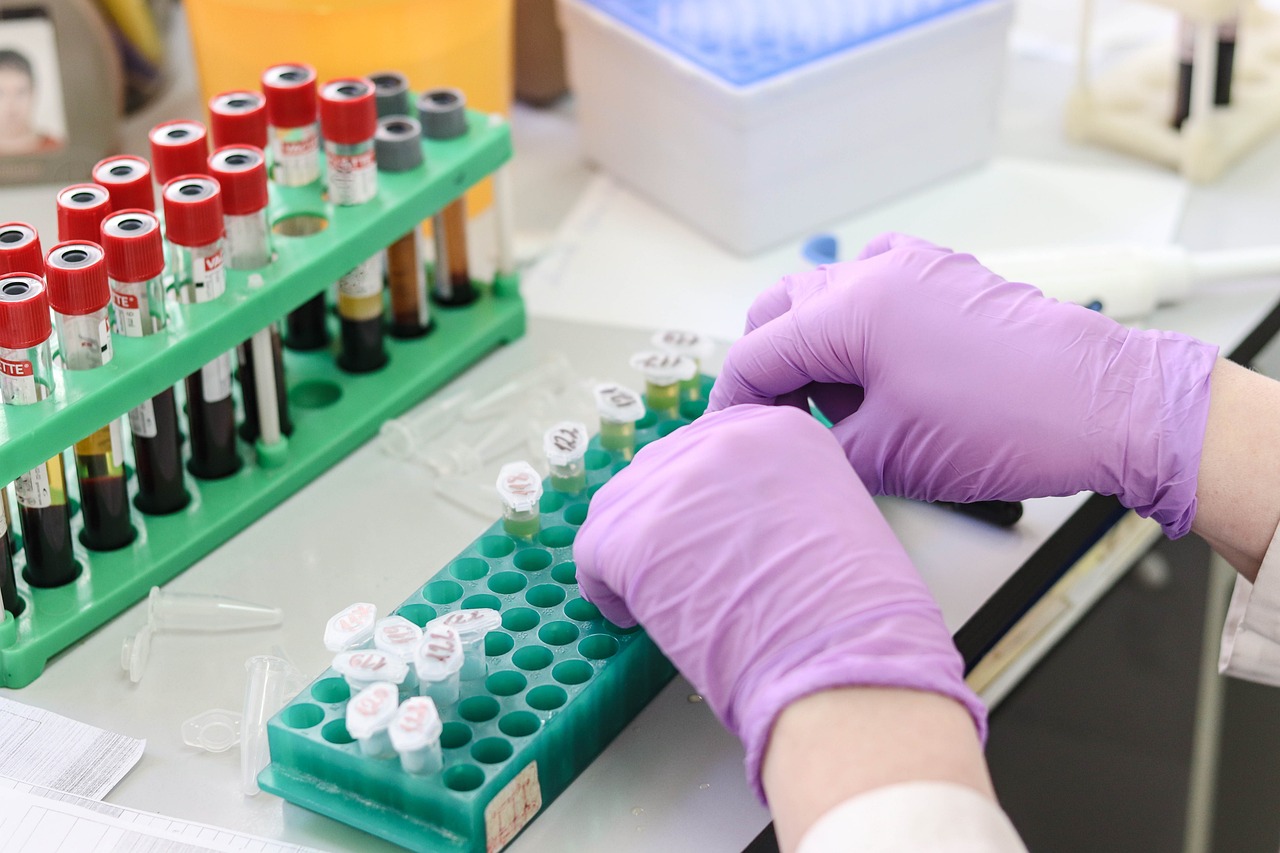
开箱操作应在洁净度不低于ISO 8级的受控环境中进行,操作人员需佩戴无尘手套、口罩及防静电服,防止人体皮屑、纤维等引入额外污染。开箱前,首先核对样品编号、测试委托单号、砂尘试验条件(粉尘类型、浓度、风速、持续时间、循环次数)等信息。随后,按照包装层级由外至内逐层开启:外包装箱、缓冲衬垫、内包装袋、产品本体。每移除一层,需对该层内外表面进行拍照记录,并标注粉尘侵入路径的疑似位置。这一步骤是包装砂尘测试完成后样品开箱检查项目中极为关键的环节,直接决定了后续失效分析的准确指向。

三、外观与结构完整性检查
样品取出后,应在充足照度下进行外观检查,重点包括:包装外表面粉尘附着量、粉尘是否通过接缝、透气孔、密封条等位置进入内层;产品外壳表面是否存在砂尘磨损、划伤、涂层剥落;运动部件(如滑轨、铰链、风扇)是否出现卡滞、异响;密封圈、过滤网是否被粉尘堵塞或变形。对于透明视窗类产品,还需评估透光率下降程度。此阶段应使用标准灰卡、塞尺、放大镜等工具辅助判定,并依据产品规范设定合格/不合格判据。若发现明显粉尘侵入,需进一步定位侵入通道,为包装密封性改进提供依据。
四、内部污染度与电气性能检查
对于带有内部空腔或电气组件的样品,需在开箱后立即进行内部粉尘沉积量分析。常用方法包括:称重法(对比测试前后内部滤膜或收集盘的质量差)、显微计数法(利用光学显微镜统计单位面积粉尘颗粒数)、以及扫描电镜能谱分析(判定粉尘元素成分是否与试验用尘一致)。同时,应按照产品技术条件进行绝缘电阻、耐电压、接触电阻、信号完整性等电气性能测试。若内部粉尘沉积量超过规定限值或电气性能出现漂移,则判定该包装方案在砂尘环境下防护失效。这一系列检测构成了包装砂尘测试完成后样品开箱检查项目的核心技术判断依据。
五、功能验证与失效模式判定

在完成上述检查后,需对样品进行全功能验证,包括机械操作、按键响应、显示清晰度、散热性能、通信距离等。尤其关注粉尘是否导致散热风道堵塞、触点氧化、光学传感器误触发等间歇性故障。对于失效样品,应按照FMECA(故障模式、影响及危害性分析)方法进行根因定位,区分是包装结构缺陷、密封材料老化、还是试验条件过于严苛。最终形成的检查报告应包含:开箱检查流程图、污染度数据表、失效部位照片、结论与改进建议。这也是包装砂尘测试完成后样品开箱检查项目区别于普通外观检查的深层价值所在。
六、数据记录与报告编制要求
整个开箱检查过程应遵循ISO/IEC 17025实验室质量管理体系要求,原始记录需包含:环境条件、检查设备编号及校准状态、检查人员、检查时间、每个样品的唯一性标识、观察到的现象描述、以及判定依据。报告结论应明确“通过”“不通过”或“有条件通过”,并附上典型缺陷的放大照片。对于委托方而言,这些数据不仅是产品准入的证明材料,更是优化包装设计、提升产品环境适应性的重要输入。因此,严谨执行包装砂尘测试完成后样品开箱检查项目,是连接测试与改进的关键桥梁。
综上所述,包装砂尘测试完成后样品开箱检查项目并非简单的“打开箱子看一看”,而是一套涵盖环境恢复、逐层开箱、外观评估、内部污染度分析、功能验证及失效判定的系统化技术流程。只有严格遵循标准操作程序,结合定量检测数据与定性观察结果,才能真实反映产品及包装在砂尘环境下的防护能力,为企业研发、质量管控及市场准入提供可靠的技术支撑。